

إذا كنت قد عملت من قبل مع قالب مطاط السيليكون السائل (LSR)، فأنت تعرف الألم: هذا الجزء المثالي الذي صممته من أجل تحمل محكم ينتهي به الأمر أصغر بنسبة 2-5% مباشرة بعد الطرد، وفجأة تقوم بإعادة تجهيز أو تحطيم الدفعات التي تكلفك الوقت والمال. باعتباري موردًا لقوالب LSR، تعاملت مع هذا الأمر مائة مرة، بدءًا من الأختام الطبية الصغيرة التي تحتاج إلى تركيبها في القسطرة وحتى حشوات الإلكترونيات الاستهلاكية التي لا يمكن أن تحدث فجوة حول كاميرا الهاتف. الانكماش ليس مجرد صدفة؛ إنه جزء يمكن التنبؤ به (لكنه قابل للإصلاح) من العملية، واليوم أقوم بتفصيل كيفية تنفيذه بالضبط، دون التخمين أو إضاعة المواد.
أولاً، دعنا ننتقل إلى الأساسيات: يحدث انكماش LSR على مرحلتين رئيسيتين، وإذا قمت بإصلاح واحدة فقط، فإنك تترك نصف المشكلة على الطاولة. الأول هوانكماش ما بعد العلاج- ذلك التضييق البطيء بنسبة 0.1-0.5% الذي يحدث بعد ساعات أو حتى أيام من خروج الجزء من القالب، حيث تستقر سلاسل البوليمر المرتبطة بالسيليكون. والثاني هوانكماش في القالب، القطعة الأكبر (1-4٪) التي تحدث عندما يبرد الجزء ويتم إخراجه. أخطأ أيضًا، وأنت تنظر إلى الأجزاء التي تفشل في الفحص أو تتطلب تعديلات لا نهاية لها في الأدوات.


لنبدأ بالعامل الأكثر قابلية للتحكم: إعداد جهازك. لقد رأيت رجالًا يستخدمون مكابس حقن قديمة ومتعبة وأتساءل عن سبب انكماشهم في كل مكان. لم يتم إنشاء جميع أجهزة LSR على قدم المساواة. على سبيل المثال، يمكن للآلات ذات نمط التبديل (مثل اختيارنا الأفضل،آلة التشكيل بالحقن TYM-W Toggle LSR) حافظ على ثبات ضغط تثبيت القالب بشكل فائق - بدون تقلبات في منتصف الدورة، وهو أمر أساسي حتى لتدفق المواد وعلاجها. الضغط المتذبذب يعني أن بعض الأجزاء تشفى بشكل أسرع من غيرها، مما يؤدي إلى انكماش غير متساوٍ. أقسم أيضًا بالضغط الأفقي على LSR (يمكنك الاطلاع على خطنا هنا:ماكينة التشكيل بالحقن TYM-W LSR) لأنها تتيح لك ضبط حجم اللقطة وسرعة الحقن بطريقة أكثر دقة من النماذج الرأسية، خاصة بالنسبة للأجزاء الصغيرة والمفصلة.
انتظر، إذا كنت تقوم بتشكيل LSR أو LSR ثنائي اللون باستخدام إدخالات بلاستيكية صلبة، فستحتاج إلى آلة مصممة خصيصًا لذلك. ملكناTYM-W55T200 2K / ماكينة ثنائية اللونيحتوي على وحدة حقن متزامنة تحافظ على معالجة كلتا المادتين بنفس المعدل - لا يوجد انكماش غير متطابق يؤدي إلى تشوه الرابطة بين LSR والمدخل. يعد هذا بمثابة تغيير في قواعد اللعبة بالنسبة للأجهزة الطبية أو الأجهزة القابلة للارتداء حيث يجب إغلاق مادتين بإحكام.
بعد ذلك، اختيار المواد والإعدادية. يأتي LSR بدرجات صلابة مختلفة (30 Shore A إلى 80 Shore A) وسرعات المعالجة، والدرجة الخاطئة ستجعل من المستحيل التحكم في الانكماش. على سبيل المثال، قد يبدو LSR سريع المعالجة رائعًا لوقت الدورة، ولكنه يعالج بسرعة كبيرة في قلب القالب، لذلك لا يتم ضبط الجلد الخارجي بشكل متساوٍ - مما يؤدي إلى انكماش ما بعد المعالجة. أوصي دائمًا باختبار درجة متوسطة المعالجة وعالية الاتساق أولاً (اسأل مندوب المواد الخاص بك عن "تركيبات LSR منخفضة الانكماش") لأن كثافتها المتقاطعة أكثر اتساقًا. أيضًا، لا تخطي تفريغ LSR الخاص بك قبل الحقن! الهواء المحبوس يخلق فراغات، مما يؤدي إلى تبريد وانكماش غير متساويين. تحتوي معظم آلات LSR الحديثة على نظام تفريغ مدمج للغاز، ولكن إذا كنت تستخدم مكبسًا قديمًا، فاقضِ 10 دقائق في تنظيف مزيج المواد بالمكنسة الكهربائية قبل التحميل، وهو أمر يستحق العناء للحصول على أجزاء متسقة.
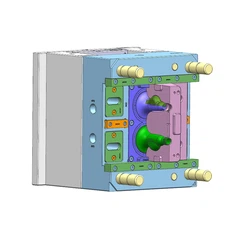
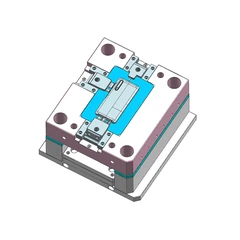
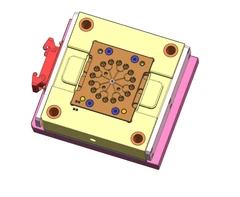
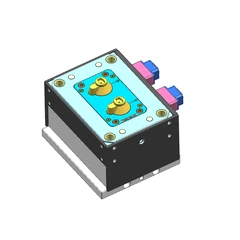
ثم، تصميم القالب والتحكم في درجة الحرارة. هذا هو المكان الذي يقطع فيه معظم صانعي القوالب الزوايا، وهذا واضح. يجب أن تكون درجة حرارة القالب الخاص بك صلبة كالصخر - يُعالج LSR عندما يصل إلى درجة حرارة معينة، لذا فإن اختلاف 5 درجات فهرنهايت بين التجويف واللب يمكن أن يؤدي إلى انكماش جانب واحد أكثر من الآخر. أستخدم سخانات الخرطوشة في القالب، مضبوطة على 350-380 درجة فهرنهايت (اعتمادًا على المادة)، مع مزدوجة حرارية دقيقة يتم تحديثها كل ثانية - لا توجد منظمات حرارة قرصية تنجرف. أيضًا، اترك "بدل انكماش" صغيرًا في قالبك. ينسى الكثير من المصممين إضافة هذا، لذلك يصنعون القالب بالحجم الذي يريدونه تمامًا للجزء، لكن LSR ينكمش. القاعدة الأساسية: بالنسبة لمعظم LSR للأغراض العامة، أضف 1.5-2% إلى جميع الأبعاد. بالنسبة للأجزاء عالية التحمل (مثل الأختام الطبية، التي تحتاج إلى ±0.005 مم)، قم بزيادة ذلك إلى 2.2-2.5%، ثم اضبط بعد اختبار 10-15 جزءًا.
توقيت الطرد هو خدعة أخرى أقل من قيمتها الحقيقية. إذا قمت بإخراج الجزء مبكرًا جدًا، فإنه لا يزال طريًا، لذلك ينضغط أثناء دفعه للخارج، ثم ينكمش أكثر عندما يبرد. إذا قمت بإخراجها بعد فوات الأوان، فإنها تلتصق بالقالب (أخبار سيئة لوقت الدورة) وقد تتطور إلى إجهاد يسبب انكماشًا غير متساوٍ. أستخدم طريقة التجربة والخطأ هنا: بالنسبة للجزء الأساسي الذي يبلغ سمكه 10 مم، انتظر 15-20 ثانية بعد الحقن قبل إخراجه. بالنسبة للأجزاء الأكثر سمكًا (أكثر من 20 مم)، أضف 5 ثوانٍ لكل مم إضافي للتأكد من معالجة القلب بالكامل. تأكد أيضًا من أن حجم دبابيس القاذف الخاصة بك مناسب - كبير جدًا، وسوف تقوم بوضع علامة على الجزء أو ضغطه؛ صغير جدًا، والقذف غير متساوٍ.
مرحلة ما بعد المعالجة هي المكان الذي يمكنك فيه ضبط الانكماش بعد إخراج الجزء من القالب، لكن افعل ذلك بشكل صحيح. يقوم الكثير من الرجال بوضع الأجزاء في الفرن على درجة حرارة 300 درجة فهرنهايت لمدة 30 دقيقة، ولكن هذا أسلوب واحد يناسب الجميع. بالنسبة للأجزاء منخفضة الانكماش، استخدم ملف تعريف "المعالجة التدريجية": ابدأ عند درجة حرارة 200 درجة فهرنهايت لمدة ساعة واحدة للسماح للوصلات المتقاطعة بالاستقرار، ثم قم بزيادة درجة الحرارة إلى 300 درجة فهرنهايت لمدة ساعتين. بهذه الطريقة، لن تصدم السيليكون، مما قد يسبب انكماشًا غير متساوٍ. إذا كنت تتعامل مع أجزاء تنكمش بشكل كبير بعد العفن، فجرب "الاسترخاء" لمدة 10 دقائق في درجة حرارة الغرفة قبل المعالجة اللاحقة - وهذا يسمح لسلاسل البوليمر بالاستقرار ببطء، بحيث لا تنكمش مرة واحدة.
الآن، دعونا نتحدث عن استكشاف المشكلات الشائعة وإصلاحها. إذا كانت أجزائك تنكمش أكثر على جانب واحد، فتحقق من درجة حرارة القالب أولًا - فمن المحتمل أن يكون لديك نقطة باردة في التجويف. إذا كانت جميع الأجزاء تنكمش كثيرًا، فهذا يعني أن الحد المسموح به لانكماش القالب منخفض جدًا، أو أنك تستخدم سرعة معالجة سريعة جدًا. إذا كان الانكماش غير متناسق من دفعة إلى أخرى، فإن ضغط الحقن الخاص بك يتقلب، أو أنك لا تقوم بتفريغ المادة بشكل صحيح. كان لديّ عميل ذات مرة كان يحصل على انكماش بنسبة 4% في الحلقات الصغيرة على شكل حرف O، وتبين أنه كان يستخدم آلة قديمة ذات برغي حقن مهترئ، لذلك كان حجم الحقنة يقل بمقدار 0.5 سم مكعب في كل دورة. المبادلة إلى واحدة من لديناماكينة التشكيل بالحقن TYM-W LSRقامت النماذج بإصلاحه على الفور، ولم تعد هناك حاجة إلى التخمين.
إليك نصيحة احترافية تعلمتها خلال 10 سنوات في اللعبة: احتفظ بسجل لكل مهمة. قم بتدوين درجة حرارة القالب، وضغط الحقن، وحجم اللقطة، ووقت المعالجة، ومعدل الانكماش الفعلي لـ 20-30 قطعة اختبار. بعد 5 مهام، ستبدأ في رؤية الأنماط - مثل "عندما أستخدم ضغط حقن يبلغ 500 رطل لكل بوصة مربعة، يكون الانكماش 1.8%؛ وعند 550 رطلًا لكل بوصة مربعة، يصبح 1.5%." يصبح هذا السجل ورقة الغش الخاصة بك، لذلك لا يتعين عليك اختبار كل جزء جديد من الصفر.
الآن، أعرف أن بعضًا منكم يفكر: "يبدو أن هذا يتطلب الكثير من العمل، ألا يمكنني التخمين والتعديل فحسب؟" ولكن لنكن واقعيين: إن قوالب LSR تنافسية بالفعل، والتفاوتات الصارمة غير قابلة للتفاوض بالنسبة للعديد من الصناعات (الطبية، والسيارات، والفضاء، والتكنولوجيا الاستهلاكية). إذا توقف الانكماش لديك، فإنك تخسر المال عند إعادة العمل، وتفويت المواعيد النهائية، والعملاء غير الراضين. باعتباري أحد موردي قوالب LSR، فإن وظيفتي لا تقتصر على بيع الآلات فحسب، بل تتمثل في مساعدتك في تصنيع الأجزاء التي تعمل من المرة الأولى.
إذا كنت تعاني من معدلات الانكماش في الوقت الحالي، أو كنت تقوم بترقية خط LSR الخاص بك وتريد آلة تحافظ على ثبات الضغط ودرجة الحرارة (لا توجد مفاجآت في منتصف الدورة)، فأنا هنا لمساعدتك. سواء كنت بحاجة إلى آلة تبديل للأجزاء ذات الحجم الكبير، أو آلة مزدوجة الألوان لمهام المواد المتعددة، أو مكبس أفقي للمكونات الصغيرة والدقيقة، فلدينا المعدات، ويمكن لفريقنا إرشادك خلال تعديلات الإعداد الخاصة بالأجزاء الخاصة بك. لا توجد عروض مبيعات أو مصطلحات - ما عليك سوى التحدث بشكل مباشر لتثبيت معدلات الانكماش لديك. تواصل معنا، ودعنا نستكشف أخطاء عمليتك وإصلاحها معًا.
مراجع
- المنظمة الدولية للتوحيد القياسي. (2018). ISO 10993-5: التقييم البيولوجي للأجهزة الطبية - الجزء 5: اختبارات السمية الخلوية في المختبر.
- ديفيدسون، ر. (2021). قالب مطاط السيليكون السائل: تحسين العملية لتقليل الانكماش. مجلة معالجة البوليمرات، 36(2)، 45-52.
- سميث، L. وآخرون. (2022). تصميم القالب والتحكم في درجة الحرارة لأجزاء LSR الدقيقة. مجلة عمليات التصنيع، 48، 112-119.
- جمعية تكنولوجيا السيليكون. (2023). دليل اختيار المواد LSR للقولبة عالية التسامح.
- طومسون، ك. (2020). ضبط وقت الدورة في قولبة حقن LSR: موازنة السرعة والانكماش. هندسة البلاستيك، 76(8)، 22-27.